Temperatura do túnel de encolhimento PETG: como ajustar
Por que a temperatura ajustada do túnel não é a temperatura do filme, como se comparam os túneis de vapor e de ar quente, e como montar uma curva por zonas que assenta um sleeve de PETG de forma limpa.
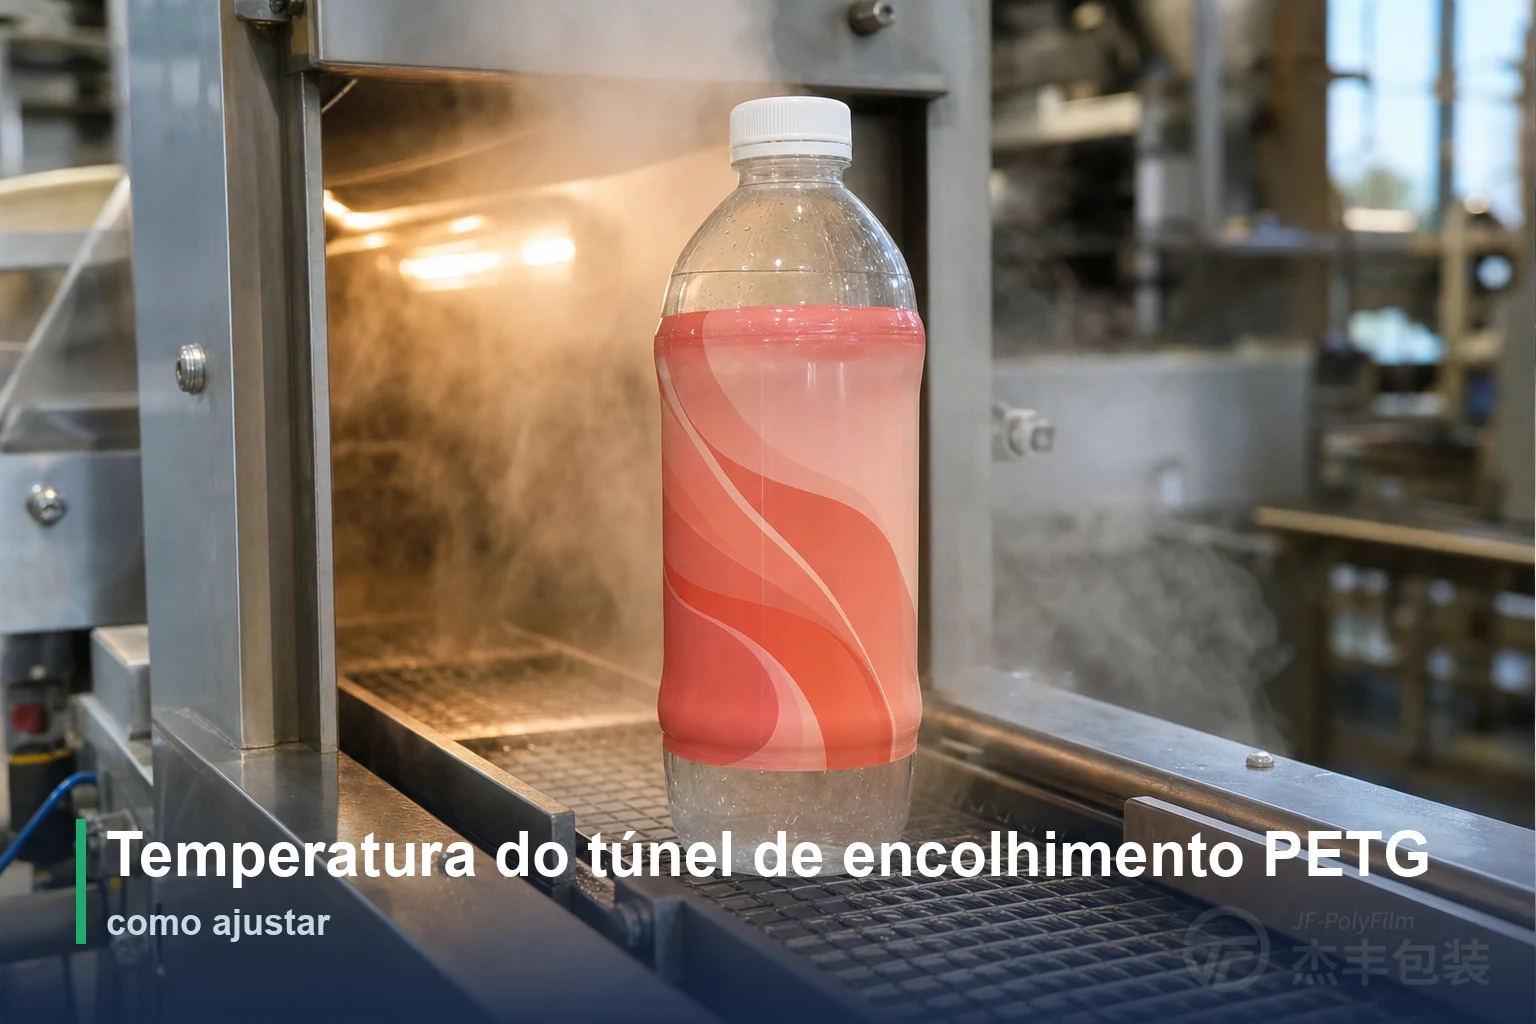
Ajustar a temperatura do túnel de encolhimento para o PETG se resume a um único alvo: levar o próprio filme a cerca de 95–100°C por alguns segundos. O número que aparece no painel do túnel é só um meio de chegar a essa temperatura do filme e, num túnel de ar quente, os dois raramente coincidem.
Principais conclusões
- O PETG atinge o encolhimento pleno quando o próprio filme chega a cerca de 95–100°C; a contração começa em torno de 65–70°C. Todo ajuste do túnel existe para colocar o filme nessa faixa, não para bater um número no painel.
- Num túnel de ar quente, o set point do ar fica muito mais alto — comumente 150–260°C, com os elementos de aquecimento ainda mais quentes —, mas o filme e o recipiente só chegam a cerca de 95–100°C. A temperatura alta do ar serve para empurrar calor para dentro rápido; ela não assa a garrafa.
- Um túnel de vapor mantém um ambiente mais suave, de vapor saturado a 80–95°C, que envolve o sleeve a 360° e dá o encolhimento mais uniforme para formatos complexos e impressão de alta definição.
- Túneis industriais trabalham com várias zonas independentes; um pré-aquecimento progressivo (~80–90°C) que sobe até uma zona principal mais quente assenta o sleeve em garrafas com ombro e cintura muito melhor do que um único jato forte.
- Encolhimento é temperatura multiplicada por tempo: a velocidade da esteira define o tempo de residência, e a janela ampla e tolerante do PETG absorve as variações normais dos dois sem comprometer o resultado.
Temperatura ajustada vs temperatura do filme: o número que realmente importa
A temperatura que decide se um sleeve de PETG encolhe corretamente é a temperatura que o próprio filme alcança, não o valor programado no túnel — e, num túnel de ar quente, os dois podem diferir em mais de cem graus. Ler o painel como se fosse a temperatura do filme é a forma mais comum de um operador errar a leitura de um túnel.
O filme de PETG contrai por completo quando sua própria temperatura sobe para cerca de 95–100°C, com a contração começando por volta de 65–70°C. Um túnel de vapor saturado trabalha em torno de 80–95°C, perto do topo da faixa de encolhimento do PETG, então sua leitura é uma boa aproximação do que o filme sente — e, como a contração começa em torno de 65–70°C, esse ambiente já conduz a maior parte do encolhimento. Um túnel de ar quente é outra história: o painel pode marcar 150–260°C, e os elementos de aquecimento ficam ainda mais quentes, mas essa é a temperatura do ar soprado sobre o sleeve, não a temperatura a que o filme ou o recipiente chegam. O filme fica nesse calor por apenas alguns segundos — tempo suficiente para atingir seu ponto de encolhimento, mas não para subir rumo ao set point do ar. O ar é ajustado de propósito bem acima do alvo do filme para que calor suficiente seja transferido nessa janela curta — uma garrafa que sai de um túnel de ar quente está morna ao toque, não chamuscada a 200°C.
Entender essa distinção muda a forma de ajustar um túnel. Se o objetivo é compreendido como “fazer o filme chegar a ~95–100°C”, então a temperatura ajustada, o fluxo de ar e a velocidade da esteira são apenas alavancas para entregar essa quantidade de calor no tempo disponível, e nenhuma delas é um alvo em si. Por que o calor faz um filme orientado se contrair é uma questão de ciência dos materiais, tratada em como funciona o filme termoencolhível de PETG; na linha, o único número a perseguir é a temperatura que os ajustes produzem no filme.
Vapor ou ar quente: como escolher e ajustar cada túnel
Túneis de vapor e de ar quente levam o filme à sua faixa de encolhimento por caminhos opostos, e a escolha entre eles é determinada pelo formato do recipiente, pela qualidade da impressão e pela velocidade da linha — não por um número de destaque. Um túnel de vapor banha o sleeve em vapor saturado a 80–95°C, baixo e uniforme, aquecendo o filme até perto dessa temperatura; um túnel de ar quente sopra ar muito mais quente e leva o filme até seu ponto de encolhimento pleno, de ~95–100°C.
O túnel de vapor é a opção mais suave e uniforme. O vapor saturado envolve o recipiente por todos os lados ao mesmo tempo, transferindo calor de forma rápida e homogênea, de modo que o sleeve inteiro atinge a temperatura junto e contrai sem o superaquecimento localizado que deforma a impressão. Sua baixa temperatura de trabalho é, por si só, uma proteção contra empenamento, razão pela qual o vapor costuma ser a escolha para garrafas com cintura ou de curvas compostas, recipientes vazios e de parede fina, conteúdos sensíveis ao calor e artes premium que não podem se dar ao luxo de distorcer. O custo é infraestrutura: fornecimento de vapor, além do controle de condensado e de umidade em torno da linha.
Um túnel de ar quente, ou de convecção, é mais barato, mais compacto e mais simples de operar, sem umidade para gerir e com zonas independentes fáceis de ajustar para maior produção. Seu ponto fraco é a uniformidade. Como trabalha por fluxo de ar direcionado, está sujeito a pontos quentes e frios e tem dificuldade para aquecer geometrias irregulares de modo uniforme, então depende de um ajuste cuidadoso de fluxo de ar, rotação dos ventiladores e velocidade da esteira para compensar. Para recipientes regulares, quase cilíndricos e rodados em alta velocidade, esse compromisso costuma valer a pena.
| Túnel de vapor | Túnel de ar quente (convecção) | |
|---|---|---|
| Temperatura de trabalho | Vapor saturado ~80–95°C (≈175–200°F) | Set point do ar ~150–260°C; o filme, ainda assim, só chega a ~95–100°C |
| Transferência de calor | Vapor saturado 360° — uniforme e suave | Fluxo de ar quente direcionado — sujeito a pontos quentes e frios |
| Mais indicado para | Formatos complexos ou com cintura, conteúdos sensíveis ao calor, impressão de alta definição, sleeves de corpo inteiro | Formatos regulares, velocidades de linha maiores, ambientes sem umidade |
| Principal compromisso | Exige fornecimento de vapor e gestão de condensado | Mais barato e compacto, mas a uniformidade depende do ajuste de fluxo de ar e da velocidade da esteira |
Montando a curva de temperatura ao longo das zonas
Um túnel de encolhimento industrial não é um forno único a uma só temperatura; é uma série de zonas controladas de forma independente, e ajustá-las como uma curva crescente, em vez de um jato único, é o que permite ao sleeve acompanhar uma garrafa complicada. O filme deve encontrar primeiro um pré-aquecimento mais suave, depois a zona principal de encolhimento, a mais quente, e por fim um alívio, para que o formato se fixe antes de o recipiente deixar o calor.
A lógica segue a geometria do recipiente. Uma zona de pré-aquecimento em torno de 80–90°C aquece o filme e o deixa relaxar e perder tensão interna antes de ele começar a contrair de verdade, o que reduz a tendência de repuxar de forma desigual. A zona principal então entrega o calor que leva o filme à sua temperatura de encolhimento de ~95–100°C, e a partir daí o sleeve se assenta trecho por trecho — apertando no ombro, depois na cintura, depois na base — à medida que cada diâmetro atinge a temperatura na sua vez. Um túnel que atinge o sleeve inteiro com o calor máximo de uma só vez tende a travar uma região antes de a vizinha ter contraído, e é exatamente daí que vêm o franzimento e o repuxo desigual em formatos com ombro ou cintura.
O controle independente de zonas é o que torna essa curva possível. Separar topo de base e entrada de saída permite ao operador colocar calor onde uma dada garrafa precisa — mais na saia da base, que é a mais lenta para fechar, menos onde a impressão fica sobre um painel plano — em vez de aceitar um único ajuste de compromisso para o recipiente inteiro. Quanto melhor o casamento entre o perfil de temperatura do túnel e a ordem em que as regiões da garrafa precisam encolher, mais limpo fica o sleeve acabado.
Tempo de residência e velocidade da linha
Encolhimento é produto de temperatura e tempo, então a velocidade da esteira pesa tanto quanto qualquer ajuste de temperatura: ela fixa quanto tempo o sleeve permanece no calor, e esse tempo de residência precisa ser longo o bastante para o filme atingir a contração plena, mas não mais que isso. Para a maioria dos sleeves, o tempo certo é uma questão de poucos segundos, definido pela velocidade do transportador, e não por um relógio.
O equilíbrio vale nos dois sentidos. Tempo de residência de menos — uma esteira rápida demais, ou uma temperatura ajustada baixa demais — nunca deixa o filme se manter em ~95–100°C tempo suficiente, então o sleeve sai com encolhimento insuficiente: frouxo, com a saia da base aberta e enrugamento em casca de laranja onde o filme não apertou contra o contorno. Tempo de residência de mais — uma esteira lenta demais, ou uma temperatura ajustada alta demais — superaquece o filme além do que o formato pede, então ele contrai em excesso até a deformação, o franzimento ou a queima, e a impressão empena. Temperatura, fluxo de ar e velocidade da esteira são ajustados juntos, um contra o outro; desacelerar a esteira e baixar a temperatura ajustada pode entregar o mesmo calor total por meios diferentes. O comprimento do túnel entra no mesmo equilíbrio, já que uma seção aquecida mais longa mantém um dado tempo de residência a uma velocidade de esteira maior, permitindo aumentar a produção sem encurtar o tempo que o filme passa na temperatura.
| Calor entregue ao filme | O que o sleeve faz | O que você vê |
|---|---|---|
| Pouco (set point baixo ou esteira rápida demais) | O filme nunca se mantém em ~95–100°C tempo suficiente | Encolhimento insuficiente — ajuste frouxo, saia da base aberta, enrugamento em casca de laranja, arte que não adere ao contorno |
| Na janela (filme em ~95–100°C, residência suficiente) | O filme contrai plena e uniformemente | Um sleeve limpo e justo, que acompanha ombro, cintura e base com a impressão em registro |
| Excesso (set point alto ou esteira lenta demais) | O filme superaquece e contrai além da conta | Encolhimento excessivo — deformação, franzimento ou rugas, queima do filme, arte empenada |
Esses são os sintomas, não a cura. Casar cada um com sua causa subjacente e conduzir a correção é um exercício de diagnóstico à parte, descrito em resolvendo problemas do filme termoencolhível de PETG.
Acertando os ajustes num recipiente real
Ajustes que parecem certos no papel ainda precisam ser comprovados na garrafa real, então o caminho prático para um perfil de túnel estável é partir de uma faixa conhecida e refiná-la contra uma amostra. Começar pela janela recomendada pelo fornecedor do filme poupa o trabalho de descobrir do zero a temperatura-alvo do filme.
Uma sequência que funciona é assim: parta da faixa de túnel recomendada na ficha técnica do filme, que para o PETG é construída em torno de levar o filme a cerca de 95–100°C; rode uma amostra curta e inspecione como o sleeve se assentou; então ajuste as zonas individuais e a velocidade da esteira para corrigir o que a amostra mostrou. A inspeção precisa cobrir o perfil inteiro — ombro, cintura e base —, e não um único painel, porque um ajuste que assenta o corpo com limpeza ainda pode deixar uma saia frouxa ou um ombro repuxado. Quando a amostra sai limpa em todo o contorno, o perfil é confirmado no recipiente de produção real, em plena velocidade de linha, já que uma pequena mudança no formato da garrafa, no nível de enchimento ou na produção pode alterar o resultado. Afinal, um sleeve termoencolhível só é julgado bom quando abraça um recipiente específico corretamente, não no abstrato — o formato e onde ele se encaixa entre os tipos de rótulo estão tratados em o que é um rótulo sleeve termoencolhível. As fichas técnicas e o Certificado de Análise por lote da JFPolyFilm trazem uma janela inicial de túnel para cada grade, o que encurta esse teste em vez de deixar o operador procurando às cegas.
Por que o PETG é tolerante de rodar
O PETG é um dos filmes mais fáceis de manter dentro da janela, porque sua curva de encolhimento é suave e começa cedo, dando uma faixa de processamento ampla e tolerante. Alguns graus de variação no túnel ou uma pequena oscilação na velocidade da linha não transformam um sleeve bom em um ruim, o que é uma vantagem real num chão de fábrica onde nada se mantém perfeitamente estável.
Essa largura vem do fato de o material permanecer amorfo, e na linha ela aparece como tolerância: onde o PVC e o poliestireno orientado exigem controle de temperatura mais apertado para encolher de modo uniforme, o PETG mantém um resultado limpo numa faixa mais ampla de ajustes. A razão molecular por trás dessa curva suave pertence ao artigo sobre o mecanismo, não a este; o que importa no túnel é que a janela é larga o bastante para absorver a variação normal. Quanto de encolhimento total um dado recipiente de fato exige — e como os números de 65%, 75% e 80% correspondem aos formatos de garrafa — é uma questão de dimensionamento à parte, trabalhada em como escolher a taxa de encolhimento do PETG.
Os grades transparente e branco de PETG da JFPolyFilm medem TD ≥75% com o encolhimento no sentido de máquina contido em 3,0% ou menos, rodados em nossas próprias linhas de produção, de modo que o sleeve aperta ao redor da circunferência sem encurtar nem arrastar a impressão para fora do registro. Para um recipiente de formato e alvo de encolhimento conhecidos, o filme termoencolhível de PETG transparente pode ser casado com o grade cuja curva e cuja janela inicial de túnel se assentam nele de forma limpa.
Frequently Asked Questions
Qual temperatura ajustar num túnel de encolhimento para filme de PETG?
Um túnel de ar quente realmente aquece a garrafa a 200°C?
Túnel de vapor ou de ar quente para sleeves de PETG?
Por que usar várias zonas de temperatura em vez de um único ajuste?
Por quanto tempo o PETG deve ficar no túnel de encolhimento?
Artigos Relacionados
Como Armazenar Filme Termoencolhível: Bobinas e Validade
O que a faixa de 10 a 30°C e a validade de 12 meses realmente protegem, como deixar as bobinas em pé para não achatar e por que o filme precisa aclimatar antes de chegar à linha.
Métodos de Ensaio de Filme Retrátil e Como Ler o COA
Cada número em uma ficha técnica ou COA de filme retrátil remete a um método normalizado. Veja quais ensaios ASTM e ISO medem retração, tração, turbidez e espessura — e como ler o relatório.
Precisa de orientação técnica sobre filme retrátil?
Nossa equipe técnica pode ajudar você a escolher o filme certo para sua aplicação.
Fale Conosco