PET vs PETG: resina de botella o película retráctil
Por qué el PET es la resina de referencia para botellas pero el material equivocado para una manga retráctil, y cómo la estructura amorfa del PETG lo convierte en el film que abraza el envase.
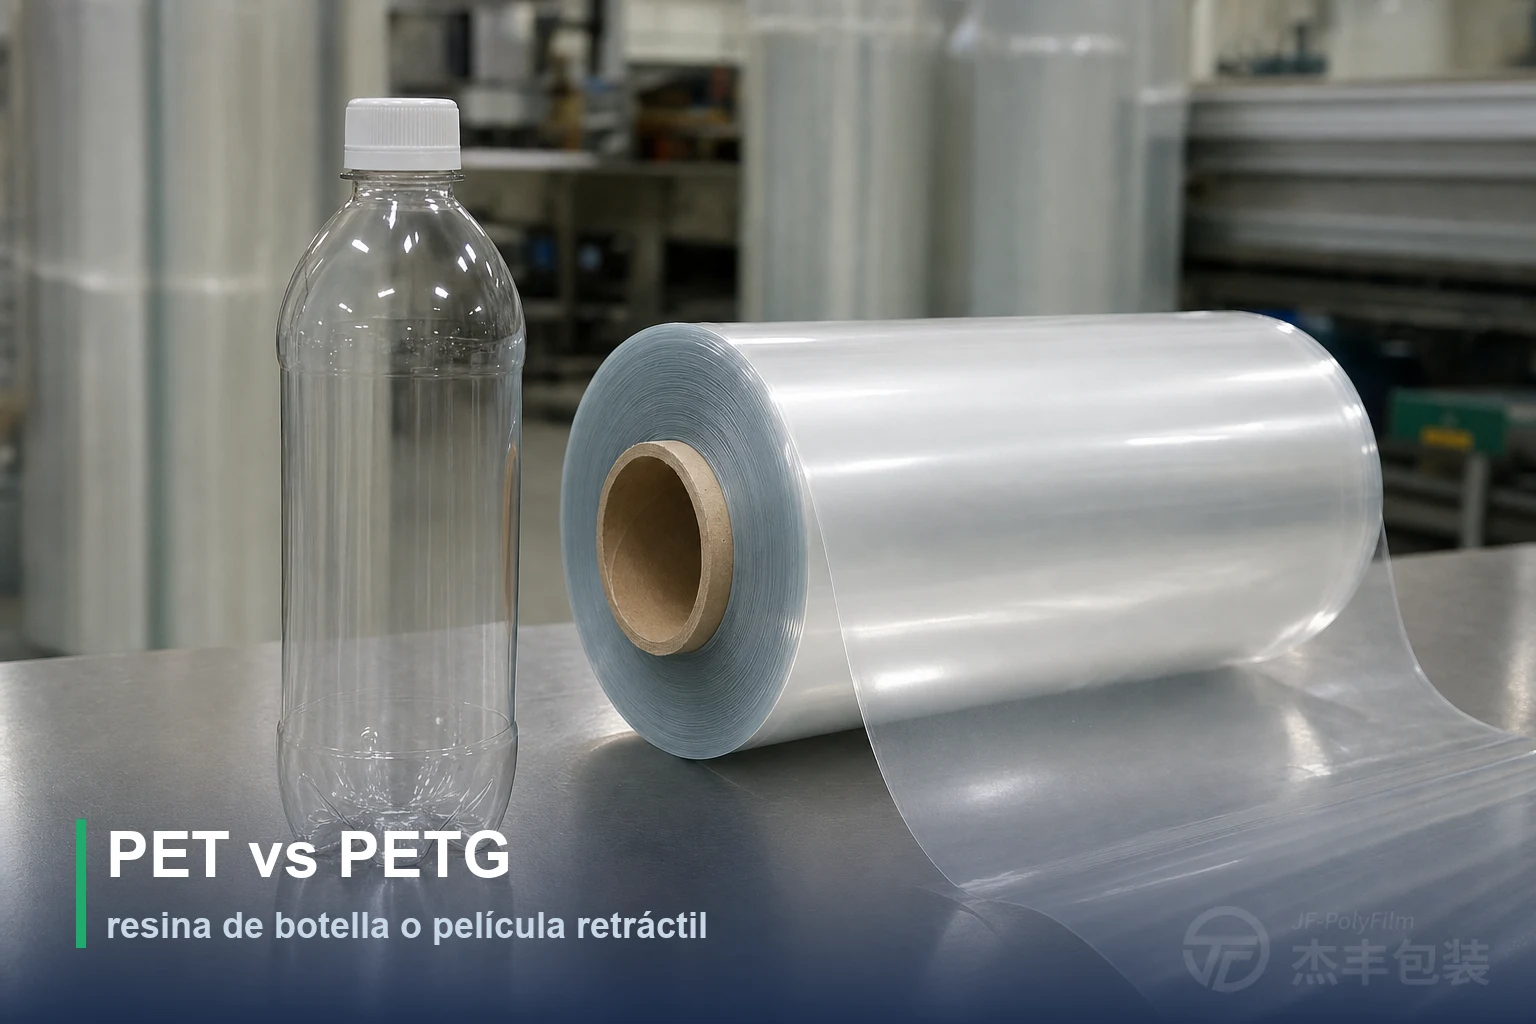
El PET y el PETG se diferencian por la función para la que está pensado cada material: el PET es el poliéster semicristalino con el que se soplan las botellas, mientras que el PETG es el copoliéster amorfo con el que se fabrican las mangas retráctiles. La misma propiedad que hace del PET una botella excelente —su facilidad para cristalizar— es la que lo descarta como película retráctil. Son parientes dentro de la familia del poliéster, pero ocupan extremos opuestos de un mismo envase: uno es el recipiente, el otro es el film que lo recubre.
Claves del artículo
- El PET se gana su lugar como resina de referencia para botellas gracias a su carácter semicristalino: el moldeo por estirado-soplado provoca una cristalización inducida por deformación que aporta resistencia, rigidez y barrera a los gases sin restar transparencia a la pared, con una densidad de botella cercana a 1,38 g/cm³.
- Esa misma tendencia a cristalizar es un lastre en una película retráctil: recalentado durante la orientación y otra vez en el túnel, el PET homopolímero tiende a cristalizar, a fragilizarse y a velarse, y la cristalización llega a frenar la contracción transversal de la que depende una manga.
- El PETG se mantiene amorfo porque la modificación con CHDM rompe la regularidad de la cadena, y eso es lo que le da la contracción transversal alta, suave y controlada de en torno al 75–80 % y la ventana de proceso amplia que necesita una manga.
- La transición vítrea del PETG se sitúa cerca de 80 °C y su túnel de contracción opera en torno a los 95–100 °C, una ventana tolerante que asienta la manga sobre hombros y curvas compuestas sin velarse, agrietarse ni contraerse de forma desigual.
- El PET y el PETG pertenecen ambos a la familia del poliéster PET y ambos se hunden en agua (PETG ~1,28–1,33 g/cm³, botella de PET ~1,38), así que ninguno es reciclable de forma automática: que una manga se separe de la botella o viaje con ella es una decisión de diseño.
Por qué la cristalinidad hace del PET una resina de botella excelente
El PET se gana su condición de resina de referencia para botellas justamente por ser semicristalino: sus cadenas moleculares regulares pueden ordenarse en regiones cristalinas, y el moldeo por estirado-soplado moderno aprovecha esa tendencia para dotar a la pared de resistencia, rigidez, barrera a los gases y estabilidad dimensional, todo ello sin que la botella pierda transparencia. Aquí la cristalinidad no es un efecto secundario: es el objetivo.
Una botella de PET nace como una preforma amorfa moldeada por inyección y luego se estira y se sopla hasta darle forma. Ese estirado biaxial alinea las cadenas moleculares y desencadena la cristalización inducida por deformación: las cadenas se ordenan en cristalitos tan pequeños que refuerzan la pared sin dispersar la luz. El resultado es un recipiente resistente, rígido y estable en sus dimensiones que, aun así, sigue siendo muy transparente y brillante: la transparencia y el rendimiento mecánico se ganan a la vez, en lugar de sacrificar uno por el otro. Esa misma estructura ordenada da al PET una barrera apreciable frente al dióxido de carbono y el oxígeno, y por eso retiene el gas de las bebidas carbonatadas y alarga la vida útil de refrescos y agua. El PET lleva además el código de identificación de resina 1 y ocupa el centro del flujo de reciclaje de plástico más consolidado, con una densidad de botella cercana a 1,38 g/cm³ que envía la escama al fondo del tanque de lavado. Cada una de esas virtudes se remonta a la misma raíz: una cadena lo bastante regular como para cristalizar cuando se le pide.
Por qué ese mismo PET es el material equivocado para una película retráctil
La misma tendencia que sirve a una botella —la facilidad del PET para cristalizar— se vuelve un lastre en cuanto se le pide a esa resina que se contraiga. Un film de PET homopolímero orientado y recalentado en un túnel de contracción tiende a cristalizar mientras se contrae, y la cristalización lo deja frágil, velado y desigual en vez de ceñido y transparente. El mismo comportamiento molecular recibe veredictos opuestos según la función: una ventaja en una botella soplada, un defecto en una manga retráctil.
El daño va más allá del aspecto y golpea de lleno la única propiedad por la que se compra una manga. Cuando un film de PET semicristalino se estira para programar la contracción y luego se recalienta, sus cadenas alineadas se ordenan en cristalitos en lugar de replegarse con libertad, y esas regiones cristalinas fijan la estructura en su sitio: así, la misma cristalización que refuerza la pared de una botella anula ahora la contracción que se supone que una manga debe entregar. Cuanto más se orienta ese film para intentar almacenar más contracción, más cristaliza por el camino, de modo que el esfuerzo se vuelve en su contra: un film de PET homopolímero orientado cerca de su transición vítrea puede llevarse hasta la mismísima temperatura de túnel y aun así apenas ceñirse. Un film que debería apretar con fuerza alrededor del contorno solo alcanza una contracción baja y mal controlada, muy por debajo de lo que exige un envase con hombros o cintura, y lo poco que da llega de forma desigual. Ese mismo límite explica por qué la escama recuperada de botellas de PET no puede soplarse sin más para volver a hacer película retráctil: esa escama ya está cristalizada, y cuanto más cristalina es la materia prima, menos contracción le queda por liberar.
La cristalización también estrecha la ventana de proceso y vuelve más abrupta su curva. Como las regiones ordenadas se forman deprisa en cuanto el film está bastante caliente, el material tiende a liberarse en una franja de temperatura estrecha en vez de ceñirse poco a poco, y una curva empinada, de todo a la vez, no deja margen para que una manga se asiente por orden alrededor de una forma compuesta. El film se amontona, se frunce o marca líneas blancas de tensión allí donde una zona se contrae antes de que la contigua se haya asentado, y cualquier variación en el calor del túnel o en la velocidad de línea lo hace pasar de poco contraído a deformado. Un material que destaca sujetando una única forma rígida es, justo por eso, poco apto para cambiar de forma con limpieza cuando se le pide: la cristalinidad que es una virtud en el recipiente es un defecto en el envoltorio.
Ese veredicto se aplica al PET de grado botella tal como viene, no a toda la familia. La química del PET sí puede modificarse hasta convertirse en una película retráctil, pero solo controlando esa cristalización en lugar de dejarla correr: el PETG lo consigue impidiendo la cristalización por completo, mientras que un CPET cristalizable lo hace aplazándola hasta el calor de la línea de reciclaje. Dicho de otro modo, una película retráctil hay que diseñarla a partir de la familia, no simplemente recortarla de la resina de botella.
Por qué el PETG está diseñado para contraerse
El PETG está diseñado para hacer lo único que el PET no puede: mantenerse amorfo. Es un copoliéster en el que el ciclohexanodimetanol (CHDM) sustituye a parte del glicol, lo que rompe la regularidad de la cadena para que el material no pueda empaquetarse en cristales, y esa estructura amorfa permanente es justo lo que necesita una película retráctil. Donde la cristalinidad del PET pelea contra la contracción, la ausencia de cristalinidad del PETG la hace posible.
Cada exigencia que una manga plantea a un film se remonta a ese único hecho estructural. Como las cadenas nunca cristalizan, el PETG se contrae con suavidad y sin velarse en lugar de fragilizarse y enturbiarse, y alcanza la contracción transversal alta y controlada que reclama una manga: en torno al 75–80 % en el extremo superior de su rango, suficiente para asentarse con limpieza en cuellos, hombros y cinturas de diámetro menor que el cuerpo. La orientación almacenada queda libre para relajarse del todo al recalentarse, así que la contracción que pierde un film que cristaliza es exactamente la que conserva uno amorfo. La estructura amorfa abre además una ventana amplia y tolerante: con una transición vítrea cercana a 80 °C y un túnel que ronda los 95–100 °C, el film se ciñe de forma progresiva a medida que se calienta en vez de colapsar en un solo punto, y eso es lo que le permite seguir por orden una curva compuesta —apretando primero en el hombro, después en la cintura y luego en la base— y absorber la deriva normal de temperatura de túnel y velocidad de línea sin fallar en los bordes de una franja estrecha. Se mantiene tenaz en lugar de quebradizo a lo largo de ese ceñido, de modo que resiste el agrietamiento y la rotura allí donde un film cristalino se fracturaría, y se imprime y se acaba con alta transparencia y brillo. En nuestras propias líneas de producción, los grados de PETG transparente y blanco de JFPolyFilm dan una contracción transversal del 75 % o más con la contracción en dirección de máquina mantenida en el 3,0 % o menos, para que la manga ciña el contorno sin trepar ni sacar de registro la impresión.
Esas propiedades valen tanto antes del paso de contracción como durante él, porque una manga atraviesa varias operaciones de transformación de camino a la botella. Se imprime, luego se suelda por un borde formando un tubo continuo y se corta en mangas individuales, todo mucho antes de aplicar calor alguno, y cada uno de esos pasos se apoya en la misma estructura amorfa. La tenacidad que resiste el agrietamiento en el túnel evita también que el film se raje o se descantille en los bordes al plegarse, soldarse y cortarse; la transparencia que sobrevive a la contracción mantiene los gráficos impresos nítidos y saturados en vez de velados; y un film de PETG con suficiente energía superficial —el nuestro entre ellos— acepta la tinta directamente, sin el tratamiento corona previo que exigiría una superficie menos receptiva. Desde la impresión y la formación del tubo hasta el ceñido final, el material tiene que sostener toda la línea de transformación, no solo sus últimos segundos.
Cómo se graba esa memoria de contracción en el film durante la orientación y cómo se libera en el túnel es un mecanismo con entidad propia, que se desarrolla en cómo funciona la película retráctil PETG.
PET frente a PETG: el reparto de materiales de un vistazo
Leídos uno junto al otro, el contraste no está en que un material sea mejor que el otro, sino en que cada uno se optimiza para una exigencia opuesta: el PET para sostener una forma rígida, el PETG para cambiar de forma cuando se le indica. La tabla siguiente alinea las propiedades que deciden dónde encaja cada uno.
| Propiedad | PET (resina de botella) | PETG (película retráctil) |
|---|---|---|
| Estructura molecular | Semicristalina; cadenas regulares que cristalizan | Amorfa; el CHDM rompe la regularidad, sin cristalización |
| Función habitual | Botellas y envases rígidos | Mangas retráctiles de cuerpo entero y de cuello |
| Comportamiento de contracción | Baja y mal controlada; cristaliza al recalentarse | Alta y suave, contracción transversal ~75–80 % |
| Ventana de proceso | Estrecha y abrupta | Amplia y tolerante (Tg ~80 °C, túnel ~95–100 °C) |
| Transparencia tras el conformado | Alta (cristalitos finos inducidos por deformación) | Alta; se mantiene transparente porque no cristaliza |
| Tenacidad al trabajarlo | Más rígido, más propenso a fragilizarse como film | Tenaz, resiste el agrietamiento durante la contracción |
| Densidad | ~1,38 g/cm³ (botella) | ~1,28–1,33 g/cm³, típicamente ~1,32 |
| Familia de reciclaje | RIC 1, el flujo más consolidado | Familia del poliéster PET; la reciclabilidad la fija el diseño de la manga |
Qué significa el parentesco cuando se recicla la botella
El PET y el PETG son parientes —ambos pertenecen a la familia del poliéster PET y ambos se hunden en agua, con una manga de PETG cercana a 1,28–1,33 g/cm³ y una botella de PET cercana a 1,38—, así que ninguno es reciclable de forma automática, y que una manga ayude o estorbe a la recuperación de la botella depende de cómo esté diseñada para comportarse. Como la manga no se separa de la botella solo por densidad, una etiqueta de cuerpo entero mal emparejada puede colarse en la resina recuperada como contaminante en lugar de desprenderse con limpieza.
Es un problema de diseño con respuestas conocidas, no un callejón sin salida, y se aborda por separado en otro lugar. Cómo recorre realmente una manga una línea de reciclaje —y las tres rutas de diseño que mantienen una etiqueta fuera del montón de contaminantes— se desarrolla en ¿son reciclables las mangas retráctiles de PET?. Una manga hecha de PET cristalizable comparte la propia química de la botella y puede recuperarse en el mismo flujo RIC 1, la ruta de flujo común que se trata en el CPET y el flujo de reciclaje RIC 1. Y el lado normativo —cómo las reglas de diseño para el reciclaje deciden hoy si una manga puede siquiera comercializarse— se expone en qué significa el PPWR para las mangas retráctiles.
En resumen: el PET es el envase, el PETG es el film
El reparto se sostiene hasta el final: el PET es el material del envase en sí, y el PETG es el material del film que lo recubre, porque la cristalinidad que hace de uno una botella resistente y transparente es justo lo que lo descalifica como manga, mientras que la estructura amorfa que hace que el otro se contraiga con suavidad es lo que una pared de botella no quiere. Elegir entre ellos es, en realidad, elegir qué función se está resolviendo.
Para una manga retráctil, eso significa que la respuesta es el PETG y no el PET de grado botella, y —cuando la prioridad es la recuperación junto con la botella— las opciones de la misma familia que un fabricante diseña a su alrededor: CPET cristalizable para el flujo RIC 1, RPET con certificación GRS para el contenido reciclado y film bidireccional para la reutilización de vidrio por lavado. Como fábrica que produce estos grados en tres de sus propias líneas de producción, JFPolyFilm puede ajustar la forma de un envase y su objetivo de contracción al film adecuado; la película retráctil de PETG transparente es el grado de partida para mangas de cuerpo entero de alta transparencia.
Preguntas frecuentes
¿El PETG es lo mismo que el PET?
¿Por qué no se usa el PET para fabricar mangas retráctiles?
¿Cuáles son las densidades del PET y del PETG?
¿Qué tasa de contracción alcanza el PETG?
¿Impide una manga de PETG que se recicle una botella de PET?
Artículos relacionados
Cómo almacenar film retráctil: bobinas, vida útil y manejo
Qué protege realmente la ventana de 10–30 °C y los 12 meses de vida útil, cómo colocar las bobinas para que no se aplanen y por qué el film debe atemperarse antes de llegar a la línea.
Métodos de ensayo del film retráctil: cómo se miden
Cada cifra de una ficha técnica o un COA de film retráctil procede de un método normalizado. Descubre qué ensayos ASTM e ISO miden contracción, tracción, turbidez y espesor, y cómo leer el informe.
¿Necesita asesoramiento experto sobre película retráctil?
Nuestro equipo técnico puede ayudarle a elegir la película adecuada para su aplicación.
Contáctenos