PET vs PETG: Resina da Garrafa vs Filme Retrátil
Por que o PET é a resina de referência para garrafas, mas o material errado para um rótulo sleeve — e como a estrutura amorfa do PETG faz dele o filme que aperta a garrafa.
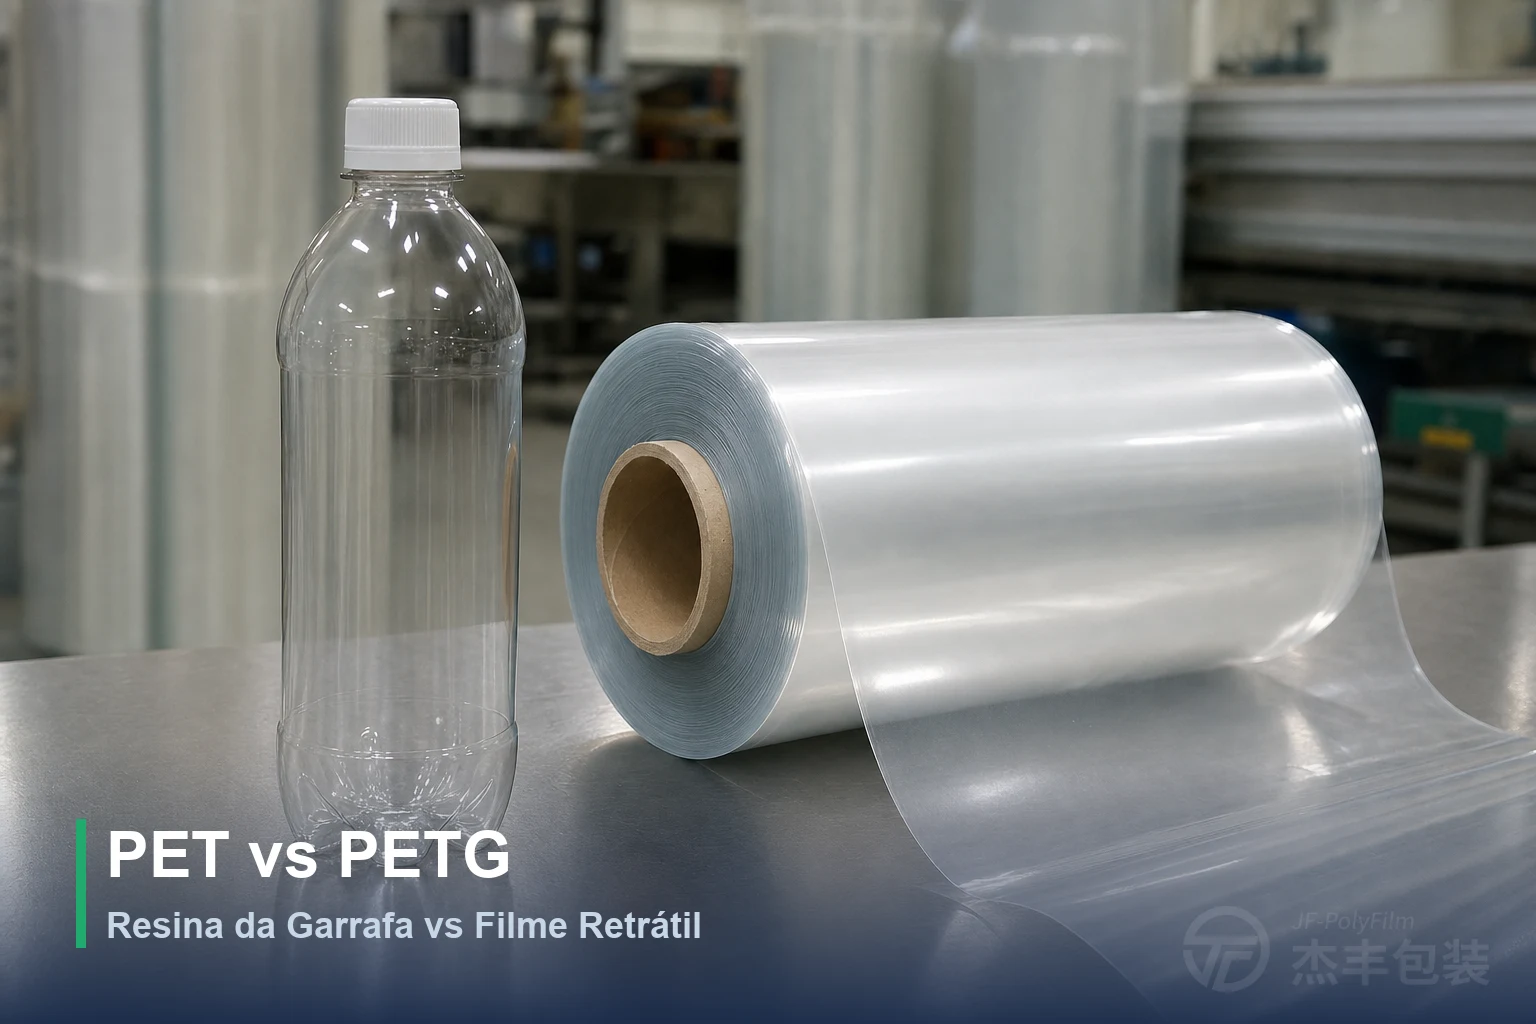
PET e PETG se distinguem pela função para a qual cada material foi construído: o PET é o poliéster semicristalino a partir do qual as garrafas são sopradas, enquanto o PETG é o copoliéster amorfo com que se fazem os rótulos sleeve. A propriedade que faz do PET uma garrafa excelente — sua propensão a cristalizar — é a mesma que o desqualifica como filme retrátil. São parentes na família do poliéster, mas ficam em extremos opostos de uma embalagem: um é o recipiente, o outro é o filme que o envolve.
Pontos-chave
- O PET conquista seu lugar como resina de referência para garrafas graças à semicristalinidade: a moldagem por sopro com estiramento desencadeia a cristalização induzida por deformação, que eleva resistência, rigidez e barreira a gases sem comprometer a transparência da parede, com uma densidade de garrafa perto de 1,38 g/cm³.
- Essa mesma tendência a cristalizar vira um ponto fraco num filme retrátil — reaquecido durante a orientação e de novo no túnel, o PET homopolímero tende a cristalizar, ficar quebradiço e embaçar, e a cristalização na verdade suprime a retração transversal de que o sleeve depende.
- O PETG permanece amorfo porque a modificação com CHDM rompe a regularidade da cadeia, e é isso que garante a retração transversal alta, suave e controlada de cerca de 75–80% e a ampla janela de processamento de que um sleeve precisa.
- A transição vítrea do PETG fica perto de 80°C e seu túnel de retração opera por volta de 95–100°C, uma janela tolerante que assenta o sleeve em ombros e curvas complexas sem embaçar, rachar ou encolher de forma desigual.
- PET e PETG estão ambos na família do poliéster PET e ambos afundam na água (PETG ~1,28–1,33 g/cm³, garrafa PET ~1,38), então nenhum é automaticamente reciclável — se um sleeve se separa da garrafa ou segue com ela é uma decisão de projeto.
Por que a cristalinidade faz do PET uma resina excelente para garrafas
O PET conquista seu status de resina de referência para garrafas justamente por ser semicristalino: suas cadeias moleculares regulares conseguem se organizar em regiões cristalinas ordenadas, e a moderna moldagem por sopro com estiramento aproveita essa tendência para embutir na parede resistência, rigidez, barreira a gases e estabilidade dimensional, tudo isso sem comprometer a transparência da garrafa. Aqui a cristalinidade não é um efeito colateral; é o objetivo.
Uma garrafa PET começa como uma pré-forma amorfa moldada por injeção e depois é estirada e soprada até tomar forma. Esse estiramento biaxial alinha as cadeias moleculares e dispara a cristalização induzida por deformação — as cadeias se ordenam em cristalitos tão pequenos que reforçam a parede sem espalhar a luz. O resultado é um recipiente resistente, rígido e dimensionalmente estável, e ainda assim muito transparente e brilhante, de modo que transparência e desempenho mecânico se ganham juntos, em vez de um em troca do outro. A mesma estrutura ordenada dá ao PET uma barreira útil ao dióxido de carbono e ao oxigênio, e é por isso que ele retém a carbonatação e prolonga a vida útil de refrigerantes e água. O PET também carrega o Código de Identificação de Resina 1 e ocupa o centro do fluxo de reciclagem de plástico mais consolidado, com uma densidade de garrafa perto de 1,38 g/cm³ que leva o flake ao fundo do tanque de lavagem. Cada uma dessas virtudes remonta à mesma raiz: uma cadeia regular o bastante para cristalizar sob comando.
Por que o mesmo PET é o material errado para um filme retrátil
A mesma tendência que serve a uma garrafa — a propensão do PET a cristalizar — se torna um ponto fraco no instante em que se pede à mesma resina que encolha. Um filme de PET homopolímero orientado e reaquecido num túnel de retração tende a cristalizar à medida que se contrai, e a cristalização o deixa quebradiço, embaçado e irregular, em vez de justo e transparente. O mesmo comportamento molecular recebe vereditos opostos conforme a função: uma vantagem numa garrafa soprada, um defeito num rótulo sleeve.
O dano vai além da aparência e atinge em cheio a única propriedade pela qual um sleeve é comprado. Quando um filme de PET semicristalino é estirado para programar a retração e depois reaquecido, suas cadeias alinhadas se ordenam em cristalitos em vez de recuar livremente, e essas regiões cristalinas prendem a estrutura no lugar — então a mesma cristalização que reforça a parede de uma garrafa agora anula a contração que um sleeve deveria produzir. Quanto mais intensamente um filme desses é orientado na tentativa de armazenar mais retração, mais ele cristaliza no caminho, de modo que o próprio esforço se sabota: um filme de PET homopolímero orientado perto de sua transição vítrea pode ser levado até a temperatura do túnel e ainda assim quase não recolher. Um filme que deveria apertar com força ao redor da circunferência alcança apenas uma contração baixa e mal controlada, muito aquém do que um recipiente de cintura ou ombro acentuado exige, e o pouco que oferece chega de forma desigual. Esse mesmo limite explica por que o flake de garrafa PET recuperado não pode simplesmente ser soprado de volta em filme retrátil: esse flake já é cristalino, e quanto mais cristalina a matéria-prima, menos contração resta nela para liberar.
A cristalização também estreita e torna mais íngreme a janela de processamento. Como as regiões ordenadas se formam depressa assim que o filme fica quente o suficiente, o material tende a liberar a retração numa faixa estreita de temperatura, em vez de recolher de forma gradual, e uma curva íngreme, de tudo de uma vez, não deixa margem para o sleeve assentar em sequência ao redor de uma forma complexa. O filme franze, enruga ou marca linhas brancas de tensão onde uma região se contrai antes de a vizinha ter assentado, e qualquer variação no calor do túnel ou na velocidade da linha o joga de subencolhido para distorcido. Um material que se destaca em manter uma única forma rígida é, exatamente por isso, mal adaptado a mudar de forma de modo limpo sob demanda — a cristalinidade que é um trunfo no recipiente é um defeito no envoltório.
Esse veredito se aplica ao PET de garrafa tal como ele é, não à família inteira. A química do PET ainda pode ser trabalhada para render um filme retrátil — mas só controlando essa cristalização, em vez de deixá-la correr solta: o PETG faz isso impedindo a cristalização de vez, enquanto um CPET cristalizável faz o mesmo adiando a cristalização até o calor da linha de reciclagem. Um filme retrátil, em outras palavras, precisa ser desenvolvido a partir da família, e não simplesmente cortado da resina de garrafa.
Por que o PETG é projetado para encolher
O PETG é formulado para fazer justamente o que o PET não consegue: permanecer amorfo. É um copoliéster em que o cicloexanodimetanol (CHDM) substitui parte do glicol, perturbando a regularidade da cadeia de modo que o material não consiga se organizar em cristais — e essa estrutura amorfa permanente é exatamente o que um filme retrátil exige. Onde a cristalinidade do PET combate a retração, a ausência de cristalinidade do PETG a viabiliza.
Cada exigência que um sleeve impõe a um filme se encaixa nesse único fato estrutural. Como as cadeias nunca cristalizam, o PETG se contrai de forma suave e transparente, em vez de ficar quebradiço e embaçar, e alcança a retração transversal alta e controlada que um sleeve exige — cerca de 75–80% no topo de sua faixa, o suficiente para assentar com limpeza em gargalos, ombros e cinturas cujos diâmetros são menores que o do corpo. A orientação armazenada fica livre para relaxar por completo no reaquecimento, então a contração que um filme que cristaliza perde é exatamente a contração que um filme amorfo conserva. A estrutura amorfa também abre uma janela ampla e tolerante: com uma transição vítrea perto de 80°C e um túnel operando por volta de 95–100°C, o filme recolhe progressivamente à medida que aquece, em vez de colapsar num único ponto, o que lhe permite acompanhar uma curva complexa em sequência — apertando no ombro, depois na cintura, depois na base — e absorver a variação normal de temperatura do túnel e de velocidade de linha, em vez de falhar nas bordas de uma faixa estreita. Ele permanece tenaz, e não quebradiço, ao longo desse recolhimento, então resiste a trincar e rasgar onde um filme cristalino fraturaria, e recebe impressão e acabamento com alta transparência e brilho. Em nossas próprias linhas de produção, os grades de PETG transparente e branco da JFPolyFilm atingem retração transversal de 75% ou mais, com a retração no sentido da máquina mantida em 3,0% ou abaixo, de modo que o sleeve aperta a circunferência sem subir nem sair de registro.
Essas propriedades se pagam tanto antes da etapa de retração quanto durante ela, porque um sleeve atravessa várias operações de conversão no caminho até a garrafa. Ele é impresso, depois soldado por uma das bordas para formar um tubo contínuo e cortado em sleeves individuais, tudo muito antes de qualquer calor — e cada uma dessas etapas se apoia na mesma estrutura amorfa. A tenacidade que resiste a trincas no túnel também impede que o filme rasgue ou lasque nas bordas ao ser dobrado, soldado e cortado; a transparência que sobrevive à retração mantém os gráficos impressos nítidos e saturados, em vez de velados por trás do embaçamento; e um filme de PETG com energia de superfície alta o suficiente — o nosso entre eles — recebe a tinta diretamente, sem o tratamento corona que uma superfície menos receptiva exigiria. Da impressão e da fabricação do tubo até o recolhimento final, o material precisa sustentar toda a linha de conversão, e não apenas seus últimos segundos.
Como essa memória de retração armazenada é gravada no filme durante a orientação e liberada no túnel é um mecanismo à parte, detalhado em como funciona o filme retrátil de PETG.
PET vs PETG: a divisão de funções num relance
Lidos lado a lado, o contraste não é que um material seja melhor que o outro, e sim que cada um é otimizado para uma exigência oposta — o PET para manter uma forma rígida, o PETG para mudar de forma no momento certo. A tabela abaixo alinha as propriedades que decidem onde cada um se encaixa.
| Propriedade | PET (resina de garrafa) | PETG (filme retrátil) |
|---|---|---|
| Estrutura molecular | Semicristalino; cadeias regulares que cristalizam | Amorfo; o CHDM rompe a regularidade, sem cristalização |
| Função típica | Garrafas e recipientes rígidos | Rótulos sleeve de corpo inteiro e de gargalo |
| Comportamento de retração | Baixa e mal controlada; cristaliza no reaquecimento | Alta e suave, retração transversal ~75–80% |
| Janela de processamento | Estreita e íngreme | Ampla e tolerante (Tg ~80°C, túnel ~95–100°C) |
| Transparência após a conformação | Alta (cristalitos finos induzidos por deformação) | Alta; permanece transparente por não cristalizar |
| Tenacidade ao ser trabalhado | Mais rígido, mais propenso à fragilização como filme | Tenaz, resiste a trincas ao longo da retração |
| Densidade | ~1,38 g/cm³ (garrafa) | ~1,28–1,33 g/cm³, tipicamente ~1,32 |
| Família de reciclagem | RIC 1, fluxo mais consolidado | Família do poliéster PET; reciclabilidade definida pelo projeto do sleeve |
O que o parentesco significa quando a garrafa é reciclada
PET e PETG são parentes — ambos pertencem à família do poliéster PET e ambos afundam na água, com um sleeve de PETG perto de 1,28–1,33 g/cm³ e uma garrafa PET perto de 1,38 —, então nenhum é automaticamente reciclável, e se um sleeve ajuda ou atrapalha a recuperação da garrafa depende de como ele é projetado para se comportar. Como o sleeve não se separa da garrafa apenas pela densidade, um rótulo de corpo inteiro incompatível pode acabar na resina recuperada como contaminante, em vez de se desprender dela com limpeza.
Esse é um problema de projeto com respostas conhecidas, e não um beco sem saída, e é tratado por seus próprios méritos em outro lugar. Como um sleeve de fato percorre uma linha de reciclagem — e as três rotas de projeto que mantêm um rótulo fora da pilha de contaminação — é destrinchado em os rótulos sleeve de PET são recicláveis. Um sleeve feito de PET cristalizável compartilha a própria química da garrafa e pode ser recuperado no mesmo fluxo RIC 1, a rota de fluxo único abordada em CPET e o fluxo de reciclagem RIC 1. E o lado regulatório — como as regras de projeto para reciclagem agora decidem se um sleeve pode sequer chegar ao mercado — é apresentado em o que o PPWR significa para os rótulos sleeve.
Em resumo: o PET é o recipiente, o PETG é o filme
A divisão se mantém do começo ao fim: o PET é o material do próprio recipiente, e o PETG é o material do filme que o envolve, porque a cristalinidade que faz de um uma garrafa resistente e transparente é exatamente o que o desqualifica como sleeve, enquanto a estrutura amorfa que faz o outro encolher com suavidade é o que a parede de uma garrafa não quer. Escolher entre os dois é, na verdade, escolher qual função você está resolvendo.
Para um rótulo sleeve, isso significa que a resposta é o PETG, e não o PET de garrafa — e, onde a recuperação junto com a garrafa é prioridade, as opções da mesma família que um fabricante desenvolve em torno dele: o CPET cristalizável para o fluxo RIC 1, o RPET certificado GRS para conteúdo reciclado e o filme bidirecional para a reutilização de vidro por lavagem. Como fabricante que produz esses grades em três de suas próprias linhas de produção, a JFPolyFilm consegue casar a forma do recipiente e a meta de retração com o filme certo; o filme retrátil de PETG transparente é o grade inicial para sleeves de corpo inteiro de alta transparência.
Frequently Asked Questions
O PETG é o mesmo que o PET?
Por que o PET não é usado para fazer rótulos sleeve?
Quais são as densidades do PET e do PETG?
Que taxa de retração o PETG alcança?
Um rótulo sleeve de PETG impede a reciclagem de uma garrafa PET?
Artigos Relacionados
Como Armazenar Filme Termoencolhível: Bobinas e Validade
O que a faixa de 10 a 30°C e a validade de 12 meses realmente protegem, como deixar as bobinas em pé para não achatar e por que o filme precisa aclimatar antes de chegar à linha.
Métodos de Ensaio de Filme Retrátil e Como Ler o COA
Cada número em uma ficha técnica ou COA de filme retrátil remete a um método normalizado. Veja quais ensaios ASTM e ISO medem retração, tração, turbidez e espessura — e como ler o relatório.
Precisa de orientação técnica sobre filme retrátil?
Nossa equipe técnica pode ajudar você a escolher o filme certo para sua aplicação.
Fale Conosco